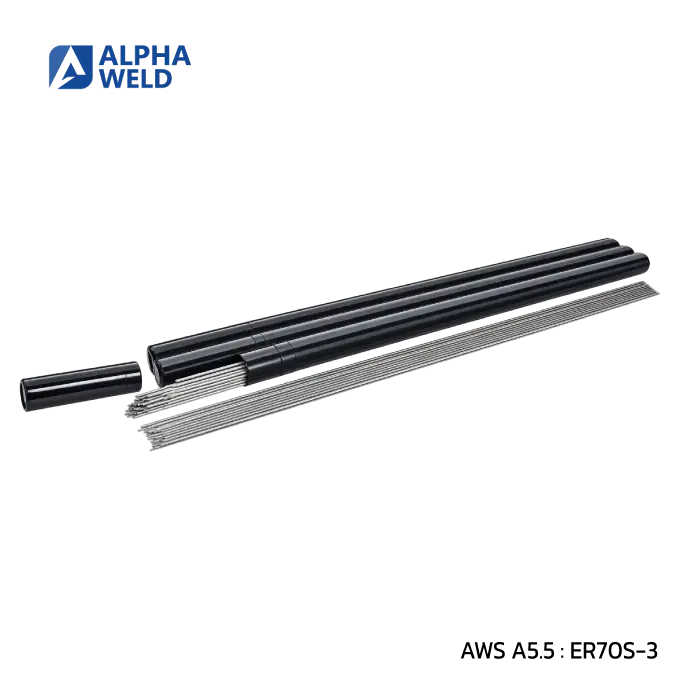
MACALLOYS MCT-56
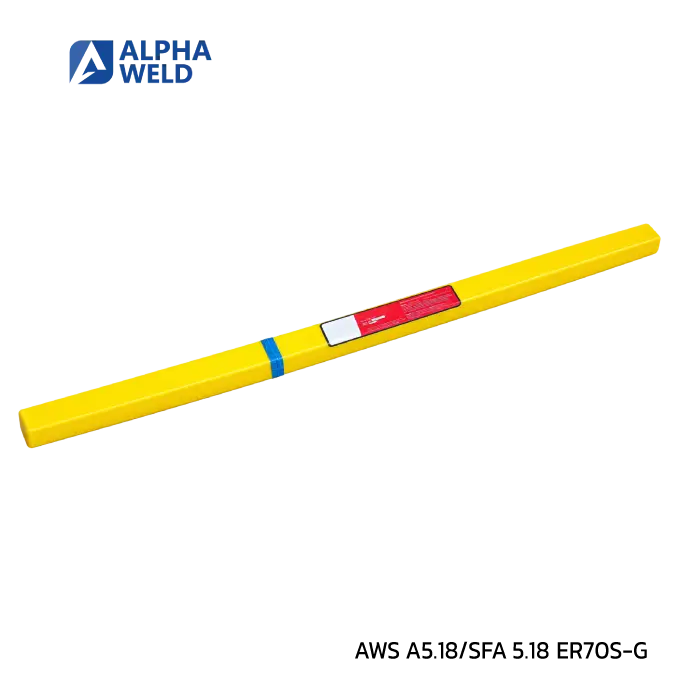
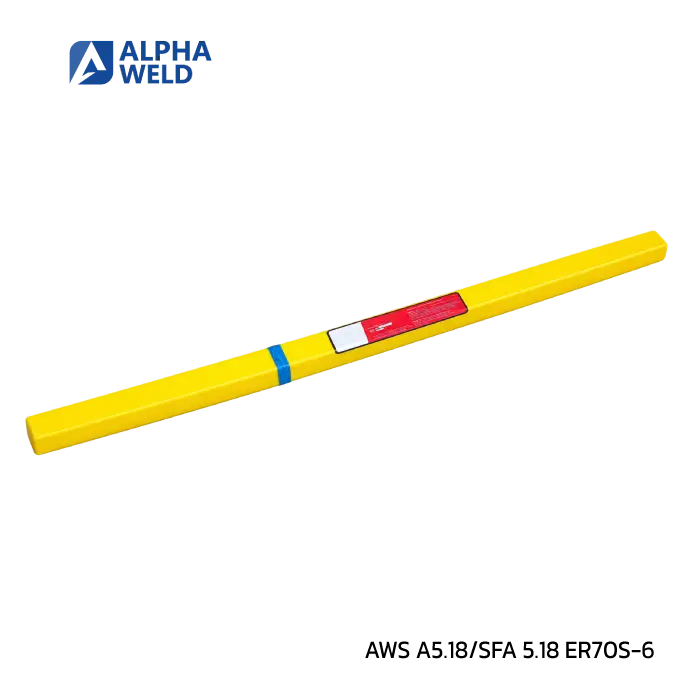
AWS A5.18/SFA 5.18 ER70S-6
AWS A5.18/SFA 5.18 ER70S-6 JIS Z 3316 W 49 AP 3U 6
EN ISO 636-A W 42 3 W3Si1
‣ MCT-56 is designed for welding of mild steel and 490MPa tensile strength steel.
‣ Suitable for butt and fillet welding of high pressure piping for shipbuilding, petrochemical plant and nuclear power plant, etc.
‣ As an all-position welding rod for TIG welding, it is especially suitable for the root pass of pipe welding.
‣ Better wetting, giving a flatter bead shape, and faster travel speed due to more deoxidizers than ER70S-3.
Base materials
‣ Steels up to a yield strength of 420 MPa.
‣ ASTM A 106 Gr. A, B, C; A 181 Gr. 60, 70; A 283 Gr. A, C; A 285 Gr. A, B, C; A 350 Gr. LF1; A 414 Gr. A, B, C, D, E, F, G; A 501 Gr. B; A 513 Gr. 1018; A 516 Gr. 55, 60, 65, 70; A 573 Gr. 58, 65, 70; A 588 Gr. A, B; A 633 Gr. C; A 662 Gr. B; A 711 Gr. 1013; A 841 Gr. A; API 5 L Gr. B, X42, X52, X56, X60
Typical chemical composition of weld metal (wt%) | |||||||||
C | Mn | Si | P | S | Cr | Ni | Mo | V | Cu |
0.07 | 1.50 | 0.85 | 0.015 | 0.011 | 0.022 | 0.008 | 0.01 | 0.01 | 0.03 |
Typical mechanical properties of all-weld metal | ||||
Condition | Y.S. (MPa) | T.S. (MPa) | El. (%) | IV -30 °C (J) |
AW | 485 | 570 | 32 | 196 |
Sizes available and recommendation currents (DCEN) | ||||
Diameter (mm) | 1.6 | 2.0 | 2.4 | 3.2 |
Length (mm) | 1000 | 1000 | 1000 | 1000 |
Current (A) | 50 - 110 | 60 - 130 | 80 - 150 | 120 - 210 |
Packaging (kg) | 5 | 5 | 5 | 5 |
Notes on usage: |
|
-